
当前位置
北极星辰无损检测 > aut
> AUT全自动超声检测
AUT全自动超声检测
摘要:专业从事奥氏体不锈钢材质、复合层(奥氏体+碳钢)材质、碳钢材质,镍基合金、铝合金、对接焊缝、管座角焊缝超声波(UT)、相控阵(PAUT)检测业务。并出售超声波探头、相控阵、TOFD楔块、扫查器、编码器。磁粉探伤仪、射线机。并举办 EN ISO9712 无损检测培训班。长输油气管道属于国家级生命线工程,环焊缝作为结构薄弱部位,是管道失效、泄漏、爆炸的最高风险...
关键字:
专业从事奥氏体不锈钢材质、复合层(奥氏体+碳钢)材质、碳钢材质,镍基合金、铝合金、对接焊缝、管座角焊缝超声波(UT)、相控阵(PAUT)检测业务。并出售超声波探头、相控阵、TOFD楔块、扫查器、编码器。磁粉探伤仪、射线机。并举办 >EN ISO9712 无损检测培训班。
长输油气管道属于国家级生命线工程,环焊缝作为结构薄弱部位,是管道失效、泄漏、爆炸的最高风险点。传统RT射线检测、手动UT超声检测,早已无法适配当前高钢级、大壁厚、全自动焊接管道的质控要求。全自动相控阵超声检测技术(AUT),依托精细化分区扫查、多模态成像融合、全自动机械扫查、缺陷高度精准定量四大核心能力,成为长输管道自动焊环焊缝的唯一主流检测工艺。一、AUT技术迭代历程:从多探头到相控阵的技术革新逻辑AUT技术六十余年的迭代,本质是适配管道焊接工艺升级、解决缺陷漏检、提升定量精度的过程,每一次技术革新都精准对应工程质控痛点。1.1 四大迭代阶段1)初创摸索阶段(1959年):荷兰RTD研发全球首套管道全自动超声设备,实现管道环焊缝自动化扫查雏形,但无精准分区、无定量能力,仅能做粗略缺陷筛查,无法满足工程验收标准。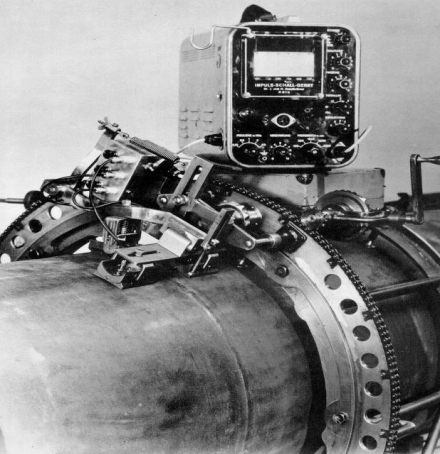 2)工艺适配阶段(1970年代):管道CRC全自动焊工艺普及,传统手工检测效率完全跟不上焊接节奏。行业针对性研发多探头AUT系统,初步实现“自动焊+自动检”配套模式,但探头数量多、换管需换探头、适配性极差。
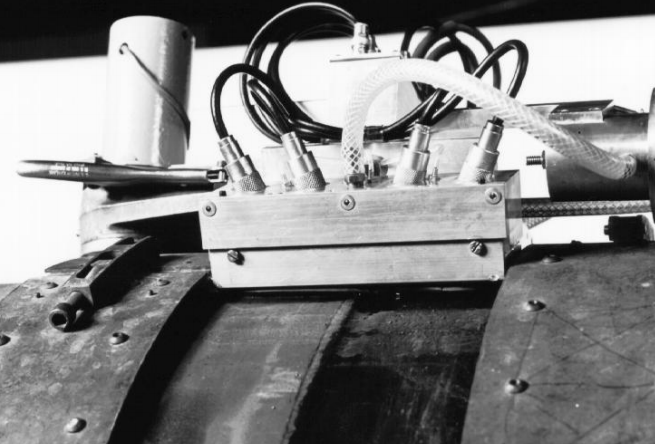 3)技术突破阶段(1980年代):点聚焦探头技术落地,诞生四大````核心工艺:分层分区扫查、双门带状图成像、专用试块校准、高速连续扫查。检测稳定性大幅提升,初步具备工程定量能力。
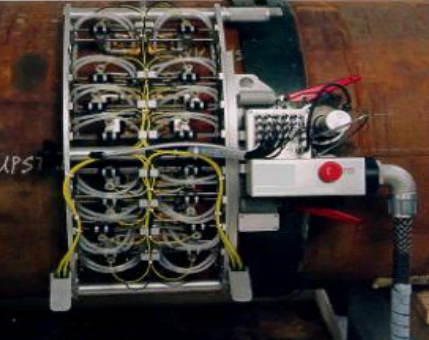 4)相控阵成熟阶段(1993年至今):加拿大R/D Tech实现相控阵AUT量产。摒弃传统几十支固定探头结构,依靠晶片延时电控聚焦,用2组探头全覆盖全焊缝,实现自适应管径、精细化分区、微米级定量、全数据溯源,成为现行国家管网主流标准工艺。
 1.2 AUT与RT、传统多探头AUT核心优劣对比1)对比RT射线检测RT对自动焊最致命的坡口未熔合、层间未熔合、微裂纹不敏感,极易漏检;且无法测量缺陷自身高度,仅能定性,无法支撑ECA工程临界评估。同时存在辐射风险、作业效率低、无法即时反馈焊接质量等问题。AUT无辐射、可随焊随检、可精准测量缺陷高度,能够指导焊工即时调整焊接参数,从源头降低返修率,是自动焊质控的最优解。2)对比传统多探头AUT传统多探头AUT依靠物理固定角度探头覆盖焊缝,管径、壁厚变更必须更换探头组,调试繁琐、分区粗糙、定量误差大。相控阵AUT依靠软件电控声束,无需更换硬件,分区最小可达1mm,完美适配CRC、V型、U型各类坡口,精度、效率、通用性全面升级。3)技术客观局限性设备及运维成本高、技术门槛高;对温度、声速、管壁一致性敏感,高温、变壁厚工况易出现信号漂移;系统调试流程复杂,极度依赖工程师专业经验。1.3 行业未来发展趋势当前AUT技术正向智能补偿、全域成像、AI判伤、无人校准升级:温度声速自动补偿、热焊区专属扇扫工艺、TOFD全域覆盖、智能缺陷识别、全自动一键校准,彻底解决人工调试误差大、判读不统一的行业痛点。二、AUT核心检测原理AUT并非简单的超声扫查,而是一套分区聚焦+多波型耦合+衍射成像互补的精密检测体系,所有工艺设置、参数调试、缺陷判读,均基于底层声学原理。2.1 核心检测机制AUT采用脉冲反射法(PA聚焦成像)+衍射时差法(TOFD)双原理复合检测:
- 横波聚焦:专门捕捉坡口未熔合、裂纹等面型危险缺陷,精准测量缺陷高度;
- 纵波TOFD:依靠缺陷上下端点衍射信号,识别盲区微缺陷、判定缺陷真伪;
- 流水耦合接触式扫查:保障高速连续作业下的耦合稳定性,杜绝间断性漏检。
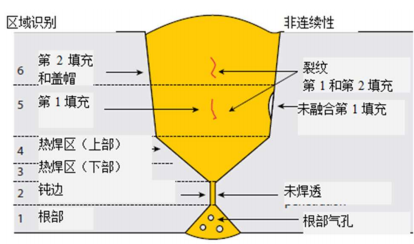
- 分区逻辑:依据坡口结构、焊层厚度、填充层数划分,适配所有主流管道坡口;
- 分区标准:常规2~3mm/区,高精度检测1mm超精细分区,分区越细,缺陷定位、定量越精准;
- 技术优势:相控阵仅需2组探头,通过软件延时控制,为每一个分区单独匹配最优聚焦声束,实现“一区一参数、一层一声场”,彻底解决传统多探头声场覆盖不均的问题。
- 通道配置:32路脉冲激发、128路信号采集,支持多通道同步成像,信号分辨率高;
- 作业参数:最大扫查速度100mm/s,施工现场常规稳定作业80mm/s;
- 适配工况:管径100~1400mm、壁厚6~50mm高钢级管道;
- 精度误差:水平线性≤1%、垂直线性≤5%,编码器定位误差≤±2mm;
- 合规标准:完全满足API 1104、ASTM E1961、GB/T 50818等国内外管道检测规范。
- 常规配置:60晶片、7.5MHz高频探头,特殊粗晶、厚壁工况适配5MHz;
- 结构参数:晶片宽度0.92mm、间隙0.08mm,主动孔径可通过公式精准计算校正;
- 楔块设计:33.7°标准曲面楔块,适配管道弧形外壁;0.2~0.6mm防磨钉间隙,稳定水流耦合层,兼顾防护与耦合精度。
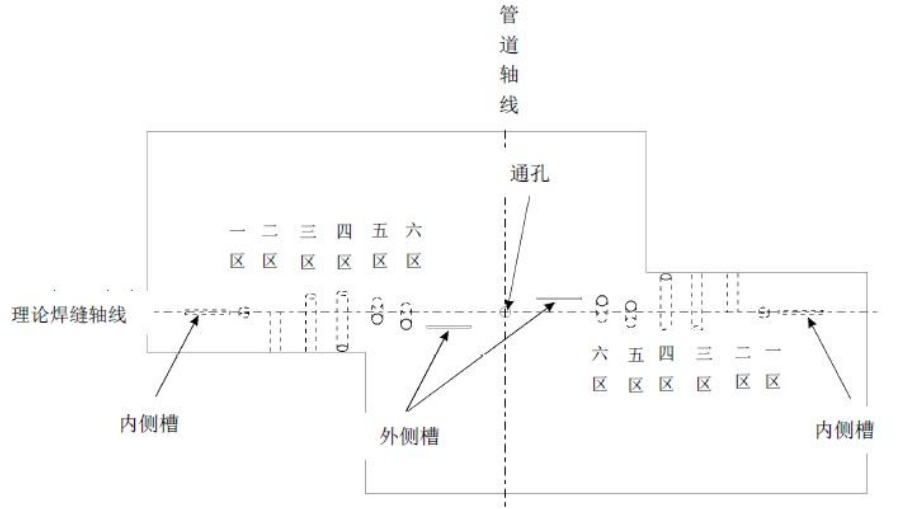
- 填充区:Φ2~3mm平底孔,模拟层间夹杂、气孔;
- 内外表面:1mm深标准槽口,模拟未熔合、咬边;
- 中心线:通孔/通槽,定位焊缝中心、校准体积通道灵敏度;
- 精度要求:所有人工反射体误差严格控制在±0.1mm,相邻信号无干扰,保障校准数据真实可靠。
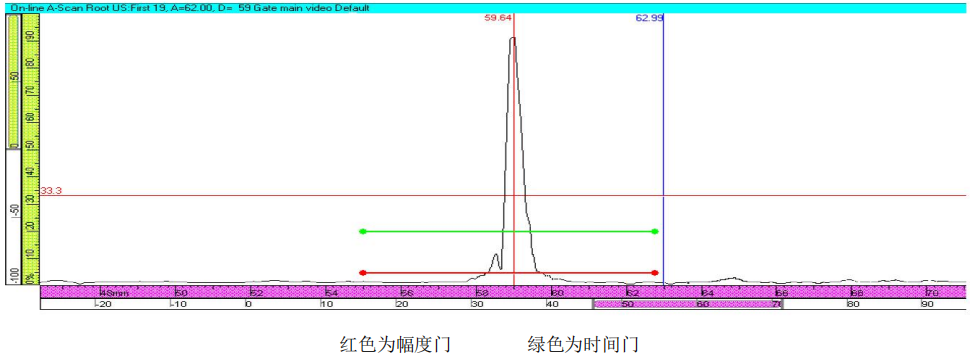 3)差异化灵敏度补偿焊缝不同区域声衰减差异极大,必须分区补偿:体积通道增益8~14dB、根焊通道增益4~14dB、TOFD直通波稳定60%屏高,保障全区域灵敏度一致。4.2 动态整体校准标准(现场合规底线)
- 信号幅值:主反射体稳定80%满屏,TOFD直通波40%~80%满屏;
- 定位精度:相对焊缝实际位置误差≤±2mm;
- 耦合状态:全程无耦合报警,水流均匀、耦合稳定,无间断性信号丢失。
 六、现场全流程质控要点:规避工程常见质量隐患AUT检测数据失效、复检不合格、争议缺陷,绝大多数源于现场预处理、校准复核、作业规范不到位。6.1 检测前期预处理质控
- 扫查区域:焊缝两侧各150mm必须打磨光滑,无锈蚀、涂层、飞溅,余高≤0.5mm;
- 基准划线:参考线、轨道安装精度严格控制±0.5mm,杜绝轨道偏移导致的整体扫查错位;
- 工况匹配:试块与工件温差≤10℃,温差过大会导致声速漂移、灵敏度失效。
- 班前必校:每日开工前完成全通道试块校准;
- 定时复核:每2小时或每10道焊缝,必须复核灵敏度与位置精度;
- 异常重校:温度波动、设备移位、耦合异常、参数漂移,立即停机重校,已检焊缝全部追溯复检。
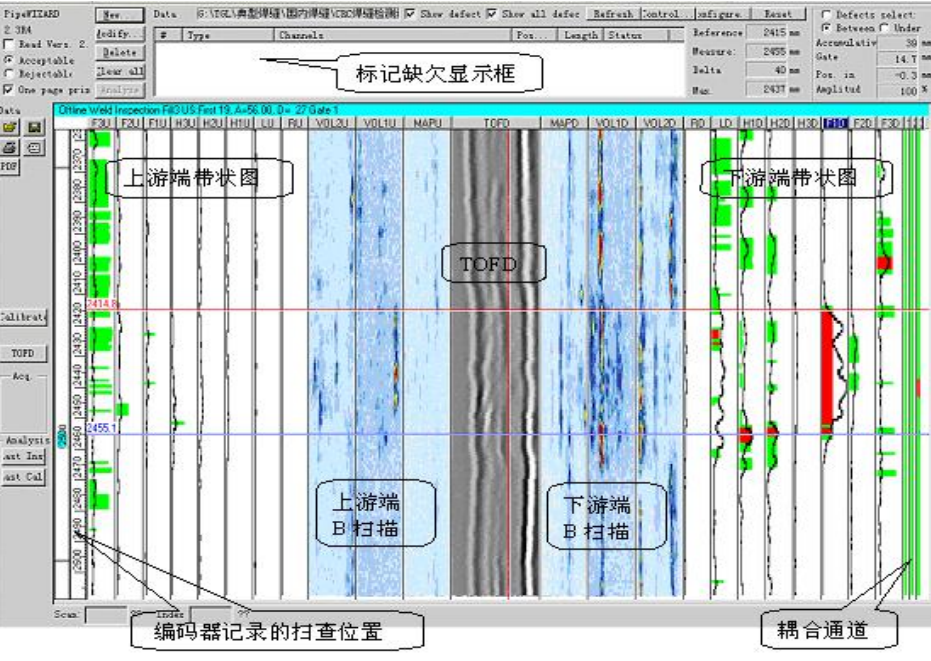
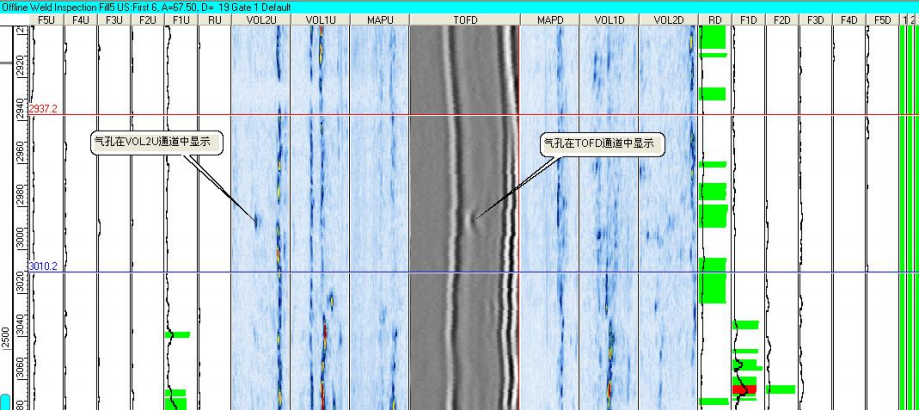
- 带状图信号微弱、无明显超标波形;
- 体积通道成像清晰,呈圆形点状分布;
- TOFD呈山峰状单点衍射波形;
- 判定要点:根部气孔多处于TOFD盲区,以体积通道定量为准,避免TOFD点状缺陷放大误判。
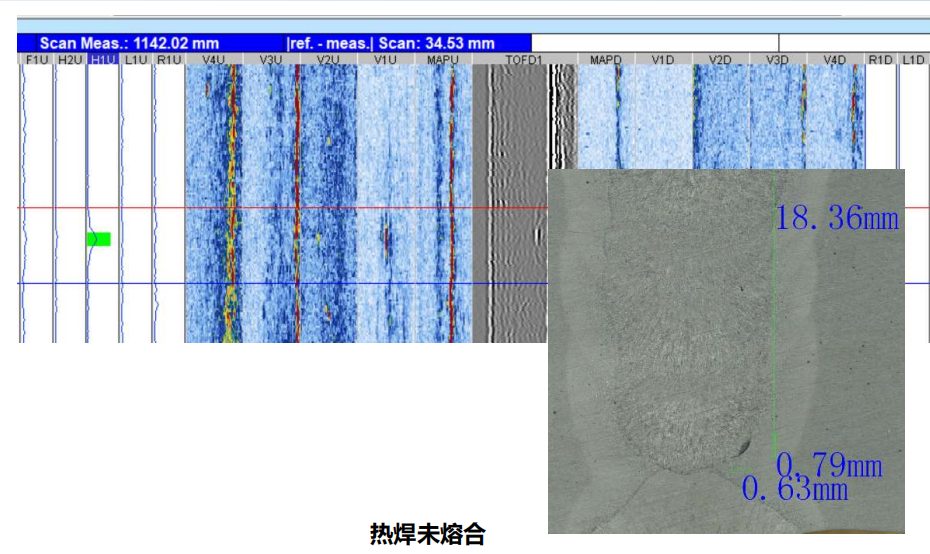
- 单侧通道出现规则平滑超标信号;
- 体积通道、TOFD同步成像,无根部结构干扰;
- 缺陷高度普遍<2.5mm,TOFD无法精准区分端点,必须依靠带状图分区法精准定量,是现场重点管控缺陷。
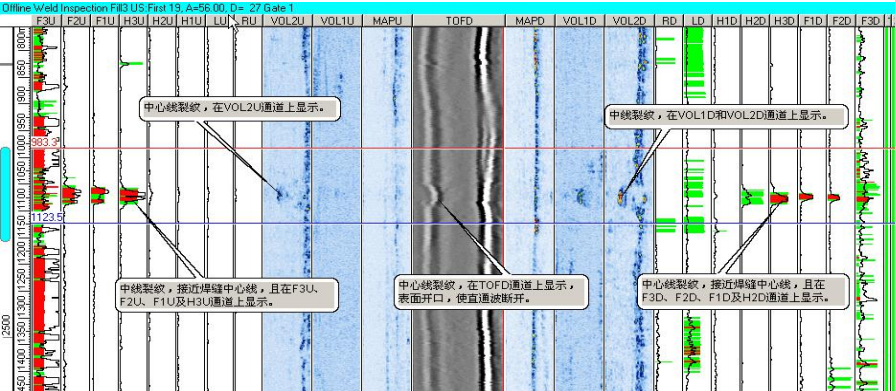
- 上下游双通道对称超标,波形尖锐、幅值高、稳定性差;
- 体积通道成像紊乱,遮挡焊缝固有反射波,证明缺陷纵深延展大;
- TOFD直通波连续,可判定开口状态;
- 工程判定:一经发现直接判废,属于管道一级危险性缺陷。
评论留言请发表您的神机妙论……
取消回复
评论列表(共有1条评论)


